
Tình huống minh họa: Đội lắp đặt của một công ty nội thất mở thùng cấu kiện tại công trình căn hộ và phát hiện thiếu hai cánh tủ đã đóng gói. Không ai biết chúng còn ở xưởng, đã giao nhầm công trình khác, hay đã bị cắt sai. Tổ trưởng gọi xưởng, xưởng tra sổ, và cả đội phải ngồi chờ hai tiếng giữa công trình trong khi khách đã tới xem tiến độ.
Trả lời ngắn: Mã QR hoặc mã vạch theo dõi cấu kiện là việc gắn một mã duy nhất cho mỗi tấm, mỗi bộ cấu kiện nội thất ngay từ khi cắt, rồi quét mã đó tại từng công đoạn để ghi nhận trạng thái. Điểm kiểm soát hiệu quả nhất là công đoạn cắt đầu tiên, vì nếu cấu kiện mất mã ở đây thì mọi công đoạn sau không còn dữ liệu để đối chiếu.
Bài viết này dành cho ai?
Dành cho Giám đốc sản xuất, Quản đốc xưởng, Giám đốc dự án và Trưởng nhóm lắp đặt của doanh nghiệp thiết kế – thi công nội thất có xưởng gia công. Những người phải đảm bảo cấu kiện đi đúng công đoạn, đúng công trình và đủ bộ khi lắp đặt, mà không có thời gian tra sổ tay.
Điều gì đang xảy ra?
- Cấu kiện được nhận diện bằng tên viết tay hoặc ký hiệu riêng của từng tổ, không có mã thống nhất.
- Trạng thái cấu kiện nằm trong đầu công nhân hoặc trong bảng theo dõi giấy của quản đốc.
- Khi thiếu bộ tại công trình, không tra được cấu kiện đang ở công đoạn nào.
- Dữ liệu năng suất theo công đoạn không được ghi nhận, nên không biết điểm nghẽn ở đâu.
- Lỗi kích thước phát hiện muộn vì không truy được cấu kiện đã qua công đoạn nào.
Điều doanh nghiệp thực sự muốn đạt được
Chức năng: mỗi cấu kiện có một mã duy nhất, được quét tại từng công đoạn để biết chính xác nó đang ở đâu và đã qua những bước nào. Quản trị: ban điều hành biết năng suất và điểm nghẽn từng công đoạn, và biết tỷ lệ lỗi phát hiện tại từng bước. Tổ chức: rõ ai chịu trách nhiệm gắn mã, ai quét ở mỗi công đoạn và ai xử lý khi cấu kiện lệch trạng thái.
Điều gì đang cản trở?
| Lớp cản trở | Biểu hiện | Hệ quả |
|---|---|---|
| Dữ liệu | Cấu kiện không có mã duy nhất, mỗi tổ gọi tên một kiểu | Không đối chiếu được với bản vẽ và BOQ |
| Quy trình | Không có bước bắt buộc quét mã tại công đoạn | Trạng thái cấu kiện không được cập nhật, phải hỏi miệng |
| Kiểm soát | Không có điểm kiểm tra chất lượng gắn với mã | Lỗi kích thước phát hiện muộn, phải làm lại cấu kiện |
| Tổ chức | Không rõ ai gắn mã và ai chịu trách nhiệm khi thiếu bộ | Không ai theo dõi, sự cố lặp lại |
| Công cụ | Bảng theo dõi trên giấy, không tổng hợp được | Không đo được năng suất và điểm nghẽn công đoạn |
Điểm nhìn cốt lõi: Vấn đề không nằm ở tốc độ sản xuất. Vấn đề là cấu kiện không có danh tính, nên khi thiếu một bộ ở công trình thì doanh nghiệp không biết tìm ở đâu. Mã QR chỉ có giá trị khi nó được gắn ngay từ công đoạn đầu và mỗi lần quét là một trạng thái có người chịu trách nhiệm. Thiếu hai điều kiện đó, mã chỉ là nhãn dán thêm.
Tác động tới doanh nghiệp
| Chiều tác động | Điều gì xảy ra khi cấu kiện không được theo dõi |
|---|---|
| Cost | Phải cắt lại cấu kiện thiếu hoặc sai và trả chi phí nhân công lắp đặt chờ |
| Margin | Làm lại và hao hụt vật tư không được nhận diện nên ăn vào biên lợi nhuận công trình |
| Cash Flow | Lắp đặt chậm kéo theo nghiệm thu chậm và chậm thu tiền theo mốc |
| Progress | Đội lắp đặt chờ cấu kiện, tiến độ nhiều công trình bị đẩy lùi |
| Risk | Không truy được lỗi về công đoạn gốc, khó sửa nguyên nhân và dễ đổ lỗi nội bộ |
Nguyên nhân gốc
Cấu kiện không có mã định danh duy nhất từ công đoạn cắt
↓
Mỗi tổ nhận diện theo ký hiệu riêng, không khớp với bản vẽ và BOQ
↓
Trạng thái công đoạn không được ghi nhận tại chỗ
↓
Thiếu bộ chỉ phát hiện khi đã tới công trình
↓
Đội lắp đặt dừng để truy tìm cấu kiện hoặc cắt lại
↓
Tiến độ đẩy lùi, chi phí làm lại và chậm thu tiền
Framework quản trị
ĐỊNH DANH     — mỗi cấu kiện có mã duy nhất gắn ngay khi cắt
↓
QUÉT TRẠNG THÁI — mỗi công đoạn quét mã để ghi nhận đầu việc
↓
KIỂM CHẤT LƯỢNG — điểm kiểm gắn với mã và công đoạn
↓
ĐÓNG GÓI       — mã bộ và mã công trình liên kết với cấu kiện
↓
GIAO CÔNG TRÌNH — quét khi giao để đối chiếu danh sách lắp đặt
↓
ĐO LƯỜNG     — năng suất, điểm nghẽn và tỷ lệ lỗi theo công đoạn
Mỗi cấu kiện có một mã duy nhất quét tại từng công đoạn, giúp truy vết trạng thái, đo năng suất và chặn lỗi trước khi tới công trình.
Khám phá EcoCons → Xem gói Base →Quy trình đề xuất (To-Be)
| Bước | Người phụ trách | Điều kiện vào | Điểm kiểm soát |
|---|---|---|---|
| Sinh mã theo bản vẽ cắt | Kỹ thuật xưởng | Lệnh sản xuất đã phát hành | Mỗi cấu kiện có mã duy nhất gắn với công trình |
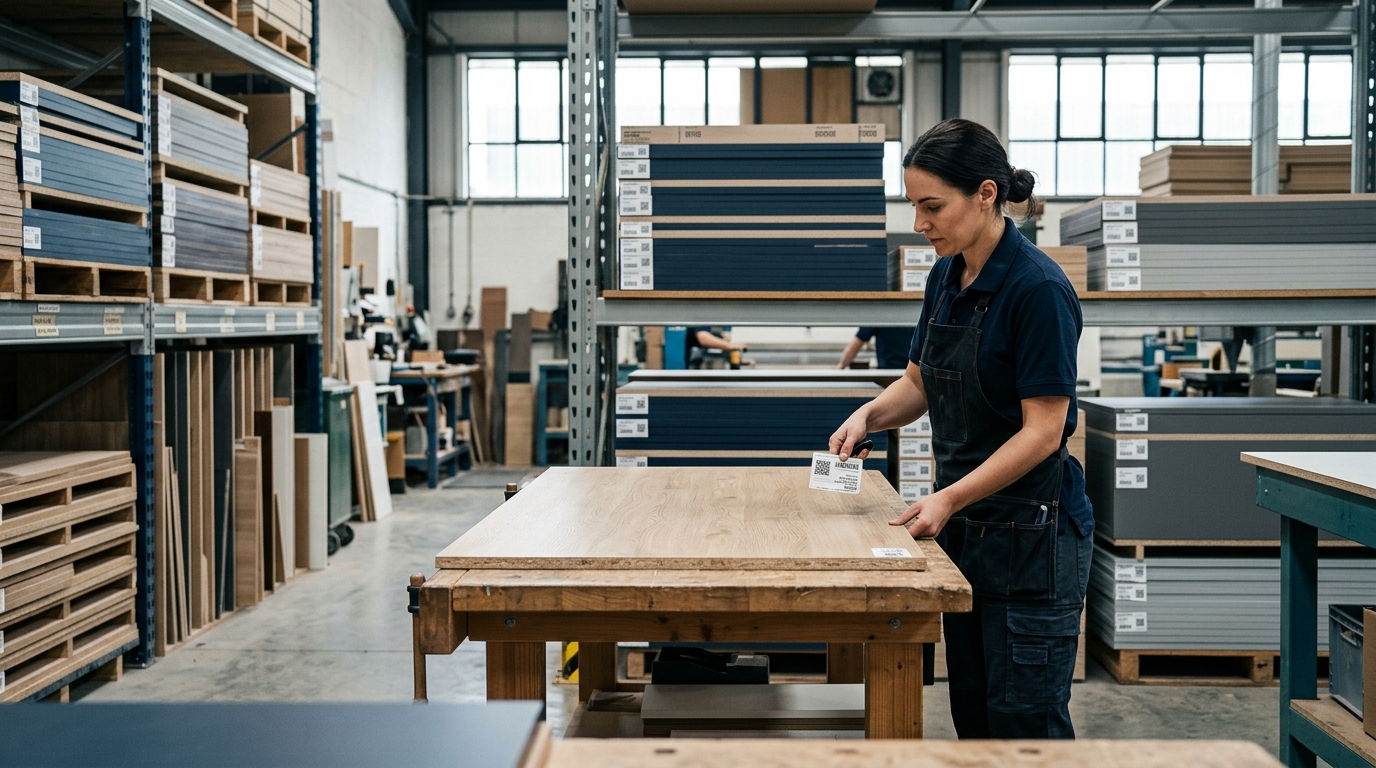
| Gắn mã tại công đoạn cắt | Tổ cắt | Cấu kiện vừa cắt | Nhãn dán đúng cấu kiện, không trùng mã |
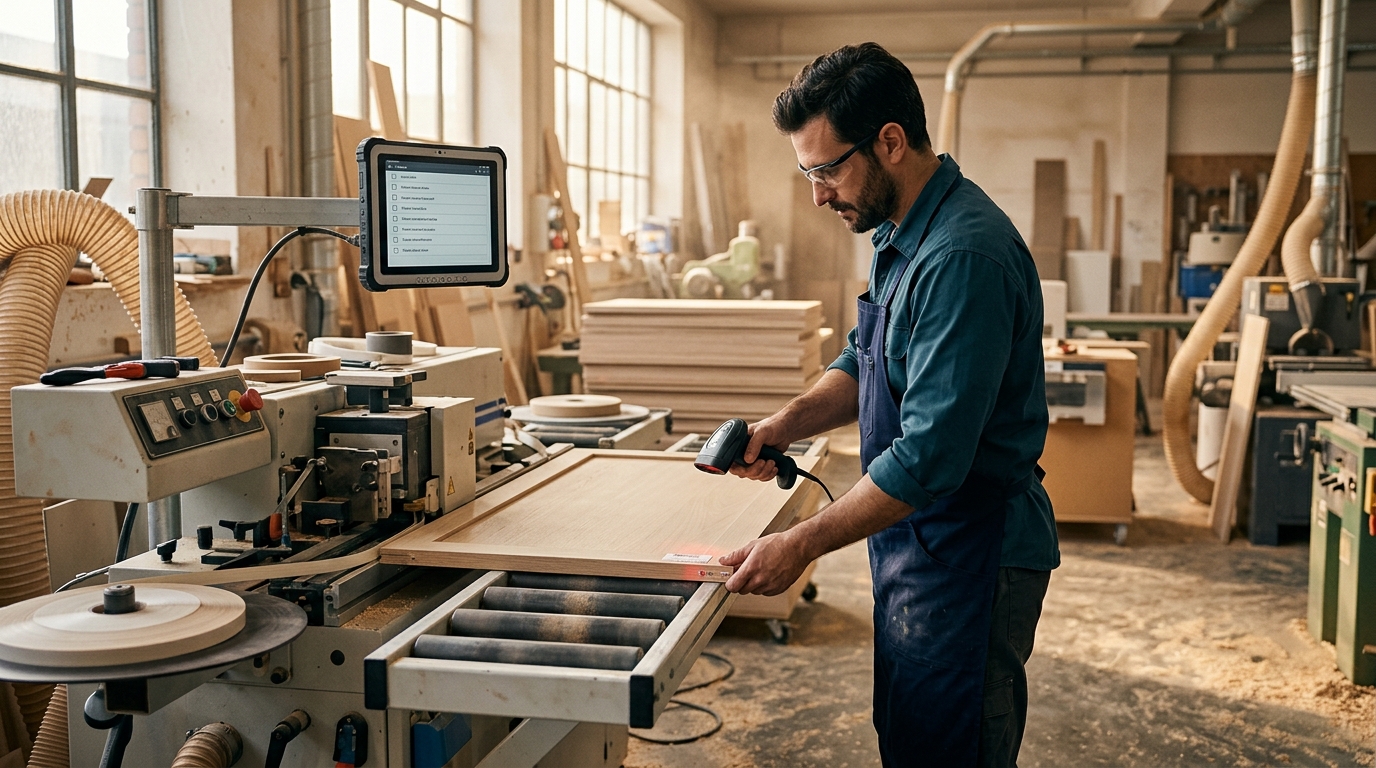
| Quét mã tại mỗi công đoạn | Tổ sản xuất | Cấu kiện vào công đoạn | Thời điểm và người quét được ghi nhận |
| Kiểm chất lượng theo mã | QC xưởng | Công đoạn hoàn thành | Lỗi gắn với mã, công đoạn và người thực hiện |
| Đóng gói theo bộ công trình | Tổ đóng gói | Cấu kiện đã qua đủ công đoạn | Mã bộ khớp danh sách cấu kiện của công trình |
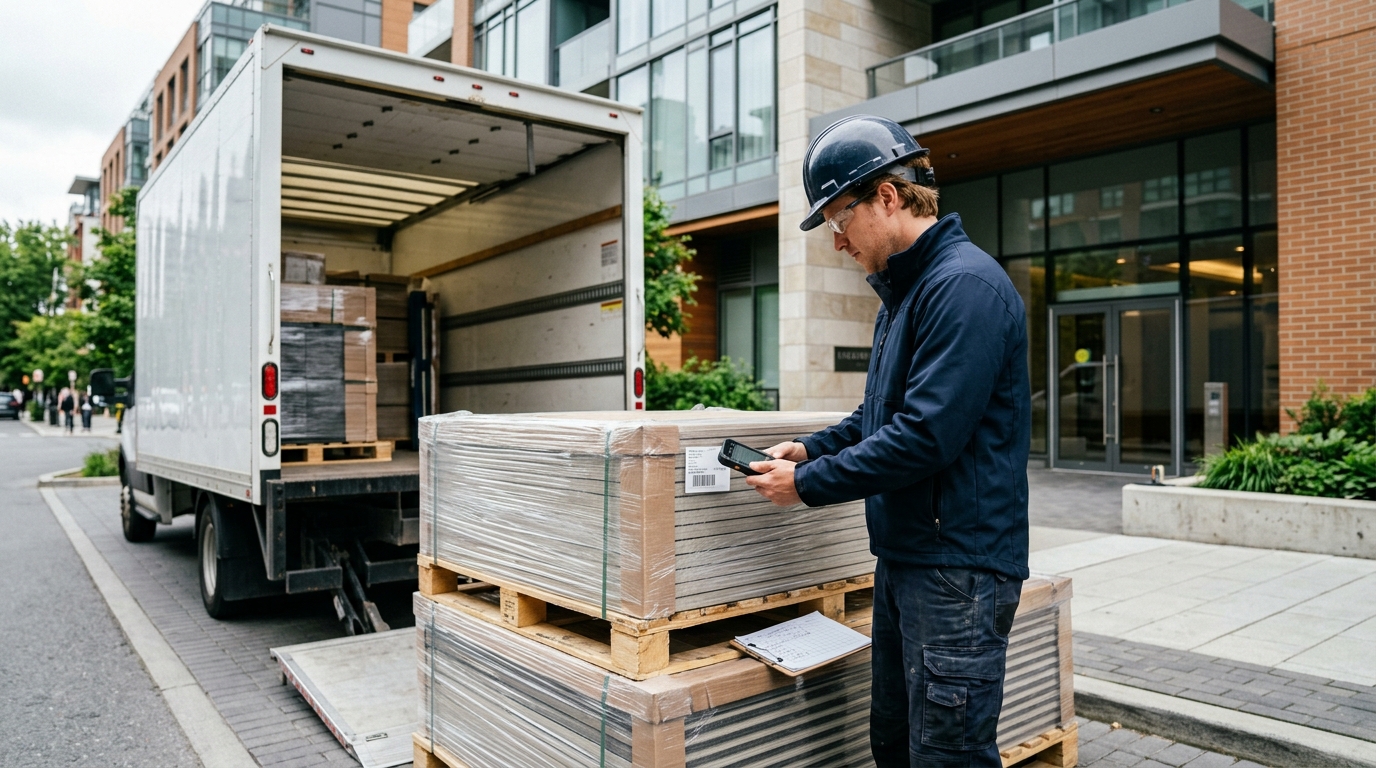
| Giao và quét tại công trình | Trưởng nhóm lắp đặt | Xe xuất bến | Danh sách giao khớp mã bộ khi nhận |
Ví dụ minh họa — số liệu giả định
EcoCons hỗ trợ ở đâu?
| Yêu cầu | Năng lực | Mức đáp ứng |
|---|---|---|
| Mã cấu kiện gắn với công trình và bản vẽ | Danh mục sản phẩm, mã vạch, lệnh sản xuất | Tiêu chuẩn |
| Quét mã tại công đoạn để ghi trạng thái | Trung tâm làm việc, thao tác sản xuất, kiểm tra | Tiêu chuẩn + cấu hình |
| Kiểm chất lượng gắn với mã và công đoạn | Điểm kiểm chất lượng, phiếu kiểm | Tiêu chuẩn + cấu hình |
| Đóng gói theo bộ và giao công trình | Phiếu xuất, kiện hàng, giao hàng | Tiêu chuẩn + cấu hình |
| Năng suất và điểm nghẽn theo công đoạn | Bảng điều khiển và báo cáo thiết kế riêng | Đề xuất thiết kế |
AI / Automation hỗ trợ ở đâu?
Khi dữ liệu quét đã đầy đủ, AI có thể tóm tắt năng suất theo công đoạn, gợi ý công đoạn nào đang là điểm nghẽn và cảnh báo bộ cấu kiện sắp không khớp danh sách lắp đặt. Đầu vào gồm dữ liệu quét, phiếu kiểm chất lượng và danh sách giao; AI đưa khuyến nghị, Quản đốc xưởng và Trưởng nhóm lắp đặt quyết định. Điểm quyết định của AI nằm ở bước xếp hạng điểm nghẽn và cảnh báo thiếu bộ. AI không tự điều chỉnh lệnh sản xuất, không tự duyệt cho giao cấu kiện và không tự kết luận một công đoạn làm sai.
KPI ban điều hành cần theo dõi
| KPI | Công thức | Tần suất | Chủ sở hữu | Hành động khi lệch |
|---|---|---|---|---|
| Tỷ lệ cấu kiện phải làm lại | Cấu kiện làm lại ÷ tổng cấu kiện | Tuần | Quản đốc xưởng | Truy công đoạn phát sinh lỗi theo mã |
| Tỷ lệ lỗi phát hiện tại xưởng | Lỗi tìm thấy trước khi giao ÷ tổng lỗi | Tuần | QC xưởng | Bổ sung điểm kiểm ở công đoạn hay để lọt |
| Thời gian truy tìm cấu kiện thiếu | Tổng giờ truy tìm ÷ số lần thiếu bộ | Tháng | Trưởng nhóm lắp đặt | Rà quy trình quét và đóng gói theo bộ |
| Năng suất theo công đoạn | Số cấu kiện hoàn thành ÷ giờ làm việc | Tuần | Quản đốc xưởng | Xử lý điểm nghẽn và cân lại nhân lực |
Câu hỏi thường gặp
Có cần mã QR hay mã vạch cho cấu kiện nội thất?
Cả hai đều dùng được, và lựa chọn phụ thuộc cách thiết bị quét tại xưởng. Mã vạch một chiều rẻ và quét nhanh, phù hợp khi cần quét lượng lớn tại một điểm cố định. Mã QR chứa được nhiều thông tin hơn và quét được bằng điện thoại, phù hợp khi cần tra cứu chi tiết tại công trình. Nhiều doanh nghiệp dùng mã QR trên nhãn cấu kiện và mã vạch trên phiếu giao. Điểm quan trọng là mã gắn với một cấu kiện duy nhất.
Nên gắn mã vào cấu kiện ở công đoạn nào?
Nên gắn ngay ở công đoạn cắt, vì đó là lúc cấu kiện mới được sinh ra theo bản vẽ và chưa trộn với các cấu kiện khác. Nếu gắn muộn hơn, việc đối chiếu với lệnh sản xuất và BOQ sẽ khó hơn nhiều. Nhãn phải bám được qua các công đoạn như dán cạnh, khoan và sơn. Với cấu kiện qua công đoạn ướt, cần cách gắn mã chịu được môi trường.
Làm sao để công nhân chịu quét mã ở mỗi công đoạn?
Cách hiệu quả nhất là làm cho việc quét đơn giản và gắn với lợi ích của chính tổ sản xuất. Nếu thao tác quét mất vài giây và giúp tổ biết mình còn bao nhiêu việc, công nhân sẽ tự quét. Cần gắn trách nhiệm rõ cho người đứng công đoạn và cho trưởng ca. Không nên biến việc quét thành bước báo cáo hành chính tách rời khỏi công việc, vì sẽ bị bỏ qua khi gấp tiến độ.
Theo dõi mã giúp gì khi cấu kiện bị thiếu tại công trình?
Giúp tra được cấu kiện đang ở công đoạn nào hoặc đã đóng gói vào bộ nào, thay vì phải hỏi miệng nhiều người. Nếu cấu kiện đã qua đủ công đoạn nhưng chưa vào bộ, hệ thống chỉ ra ngay khâu đóng gói. Nếu cấu kiện bị cắt sai, dữ liệu quét cho biết lỗi phát sinh ở công đoạn nào. Nhờ vậy đội lắp đặt không phải dừng lâu, và việc xử lý được chuyển cho đúng bộ phận.
Áp dụng mã theo dõi có cần đầu tư lớn không?
Không nhất thiết. Có thể bắt đầu bằng nhãn in và máy quét cầm tay hoặc điện thoại của tổ trưởng, rồi mở rộng dần khi quy trình đã ổn. Phần khó hơn là chuẩn hóa mã theo bản vẽ và duy trì kỷ luật quét ở mỗi công đoạn. Kinh nghiệm chung là nên chạy thử trên một nhóm cấu kiện trước, đo thời gian gắn mã và quét thực tế, rồi mới nhân rộng.
Dữ liệu quét mã còn dùng được cho việc gì khác?
Dữ liệu quét còn dùng để đo năng suất từng công đoạn, tìm điểm nghẽn và đánh giá hiệu quả đầu tư thiết bị. Nó cũng là nền để tính hao hụt vật tư theo công trình và cải tiến kỹ thuật cắt. Khi có đủ lịch sử, doanh nghiệp so sánh được các tổ và các phương án cắt khác nhau. Vì vậy dữ liệu quét vừa phục vụ theo dõi, vừa phục vụ cải tiến liên tục.
Checklist: doanh nghiệp của bạn có vấn đề này không?
Đọc kết quả: 0–2 ô = cấu kiện đang được theo dõi tốt; 3–5 ô = cần chuẩn hóa mã và điểm quét; 6–8 ô = nên áp dụng mã theo dõi trước khi tăng sản lượng.
Kết luận
Theo dõi cấu kiện bằng mã không phải bài toán công nghệ phức tạp, mà là bài toán kỷ luật trạng thái. Khi mỗi cấu kiện có một mã duy nhất và mỗi công đoạn có một lần quét có người chịu trách nhiệm, doanh nghiệp biết cấu kiện đang ở đâu, biết điểm nghẽn nằm ở đâu và không còn chờ giữa công trình để truy tìm một tấm tủ.