
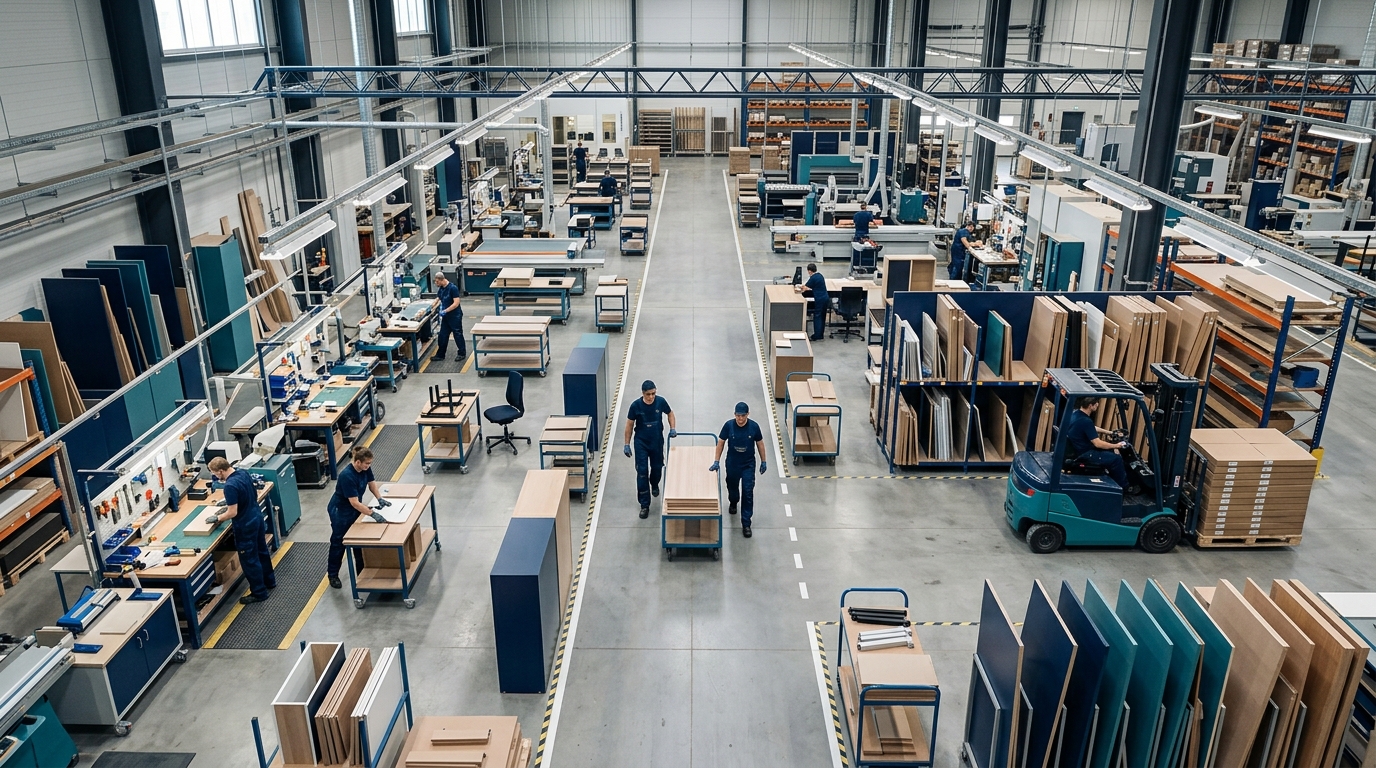
Tình huống minh họa: Xưởng nội thất 1.200 m² nhưng công nhân vẫn than chật. Tấm gỗ về cửa kho phải khiêng ngược lên khu cắt ở góc xa, rồi chuyển lại xuống khu dán cạnh, sau đó quay về khu đóng gói gần cửa. Mỗi lần di chuyển mất 8–10 phút, có hôm phải chờ xe nâng. Giám đốc xưởng muốn thuê thêm 300 m², còn quản đốc nói: "Trước khi mở rộng, thử đo lại xem vật tư đi bao nhiêu mét đã."
Trả lời ngắn: Tối ưu mặt bằng xưởng bằng dữ liệu vận hành là dùng số liệu đo được — quãng đường di chuyển vật tư, thời gian chờ giữa các trạm, năng suất từng trạm — để quyết định vị trí trạm, lối đi và khu chứa, thay vì bố trí theo cảm giác. Điểm khởi đầu không phải vẽ lại sơ đồ, mà là gắn mã trạm và ghi nhận luồng vật tư thực tế.
Bài viết này dành cho ai?
Dành cho Giám đốc Sản xuất, Quản đốc xưởng, Trưởng phòng Kỹ thuật - Công nghệ và Giám đốc Vận hành của doanh nghiệp sản xuất - thi công nội thất đang cân nhắc mở rộng mặt bằng hoặc cải tổ xưởng hiện hữu. Những người phải quyết định giữa thuê thêm diện tích và tổ chức lại dòng chảy vật tư trong diện tích đang có.
Điều gì đang xảy ra?
- Mặt bằng mở rộng dần theo từng giai đoạn, thêm khu mới mà không vẽ lại luồng tổng thể.
- Vật tư di chuyển vòng giữa các trạm vì thứ tự trạm không theo dòng công nghệ.
- Thời gian chờ xe nâng và chờ trạm kế tiếp không được ghi nhận nên không ai biết mất bao nhiêu.
- Khu chứa tạm chiếm diện tích sản xuất vì vật tư đến sớm hơn nhu cầu.
- Quyết định mở rộng diện tích dựa trên cảm giác chật thay vì số liệu luồng di chuyển.
Điều doanh nghiệp thực sự muốn đạt được
Chức năng: nhìn được quãng đường và thời gian vật tư đi qua xưởng, biết trạm nào là điểm tắc, để bố trí lại trạm và lối đi theo dòng công nghệ. Quản trị: quyết định mở rộng hay cải tổ dựa trên số liệu thay vì cảm giác, và đo được kết quả sau cải tổ. Tổ chức: rõ ai ghi nhận dữ liệu trạm, ai phân tích, và ai chịu trách nhiệm duy trì mặt bằng sau khi đã tối ưu.
Điều gì đang cản trở?
| Lớp cản trở | Biểu hiện | Hệ quả |
|---|---|---|
| Dữ liệu | Không đo quãng đường di chuyển và thời gian chờ giữa trạm | Không biết điểm tắc nằm ở đâu |
| Quy trình | Bố trí trạm theo thói quen, không theo dòng công nghệ | Vật tư đi vòng, tăng thời gian chờ |
| Kiểm soát | Không có mã trạm và mã công đoạn dùng chung | Không ghép được dữ liệu năng suất theo trạm |
| Tổ chức | Quản đốc giữ kinh nghiệm trong đầu, không có hồ sơ mặt bằng | Cải tổ xong lại trôi về trạng thái cũ |
| Công cụ | Sơ đồ mặt bằng vẽ tay, không gắn dữ liệu vận hành | Không mô phỏng được phương án trước khi làm |
Điểm nhìn cốt lõi: Xưởng nội thất không chật vì thiếu diện tích. Xưởng chật vì dòng vật tư đi vòng: trạm đặt sai thứ tự, khu chứa tạm chiếm chỗ sản xuất, và thời gian chờ không ai đo. Khi quãng đường di chuyển và thời gian chờ không được ghi nhận, mọi quyết định mở rộng mặt bằng đều dựa trên cảm giác — và diện tích mới sẽ bị lấp đầy bởi chính những điểm tắc cũ.
Tác động tới doanh nghiệp
| Chiều tác động | Điều gì xảy ra khi mặt bằng không tối ưu |
|---|---|
| Cost | Chi phí thuê thêm diện tích trong khi diện tích hiện có chưa dùng hết công suất |
| Margin | Giờ công bị đốt vào di chuyển và chờ đợi, đẩy giá thành sản xuất lên |
| Cash Flow | Tiền đầu tư mở rộng trả trước nhưng năng suất không tăng tương ứng |
| Progress | Thời gian sản xuất kéo dài, gây trễ hẹn với công trình |
| Risk | Bố trí chật làm tăng rủi ro va chạm và tai nạn lao động |
Nguyên nhân gốc
Mặt bằng mở rộng dần theo từng giai đoạn mà không vẽ lại luồng tổng thể
↓
Trạm được đặt theo diện tích trống còn lại, không theo dòng công nghệ
↓
Vật tư di chuyển vòng giữa các trạm và quay lại khu chứa
↓
Khu chứa tạm chiếm diện tích sản xuất do vật tư về sớm
↓
Không ghi nhận quãng đường và thời gian chờ nên không thấy tổn thất
↓
Quyết định mở rộng diện tích dựa trên cảm giác chật
↓
Diện tích mới bị lấp đầy bởi các điểm tắc cũ, vấn đề lặp lại
Framework quản trị
MÃ TRẠM VÀ CÔNG ĐOẠN — mỗi trạm có mã, mỗi công đoạn có mã dùng chung
↓
GHI NHẬN LUỒNG — đo quãng đường và thời gian vật tư đi qua từng trạm
↓
XÁC ĐỊNH ĐIỂM TẮC — trạm có thời gian chờ và tồn dở dang cao nhất
↓
THIẾT KẾ PHƯƠNG ÁN — thử 2–3 cách bố trí trạm và lối đi trên giấy
↓
CHỌN THEO CHI PHÍ DI CHUYỂN — so sánh tổng quãng đường và thời gian chờ
↓
CẢI TỔ THEO GIAI ĐOẠN — làm từng khu, không dừng cả xưởng
↓
ĐO LẠI SAU CẢI TỔ — so sánh trước và sau trên cùng chỉ số
Ghi nhận quãng đường di chuyển, thời gian chờ và năng suất theo trạm để chỉ ra điểm tắc và đo kết quả sau cải tổ mặt bằng.
Khám phá EcoCons → Xem gói Base →Quy trình đề xuất (To-Be)
| Bước | Người phụ trách | Điều kiện vào | Điểm kiểm soát |
|---|---|---|---|
| Chuẩn hóa mã trạm và công đoạn | Kỹ thuật sản xuất | Có danh mục công đoạn dùng chung | Mỗi trạm gắn một mã duy nhất |
| Đo luồng vật tư hiện trạng | Quản đốc + Tổ trưởng | Mã trạm đã chốt | Có quãng đường và thời gian chờ theo trạm |
| Xác định điểm tắc và khu chứa tạm | Kỹ thuật sản xuất | Dữ liệu luồng đã ghi | Điểm tắc có số liệu chờ đợi làm căn cứ |
| Xây 2–3 phương án bố trí | Kỹ thuật + Quản đốc | Biết điểm tắc | Mỗi phương án có tổng quãng đường ước tính |
| Chọn phương án theo chi phí di chuyển | Giám đốc sản xuất | Phương án đã tính | Chọn phương án giảm quãng đường nhiều nhất |
| Cải tổ theo từng khu | Quản đốc | Phương án đã duyệt | Không gián đoạn sản xuất quá mức kế hoạch |
| Đo lại và duy trì mặt bằng | Kỹ thuật sản xuất | Cải tổ hoàn tất | Chỉ số sau cải tổ được so với trước |
Ví dụ minh họa — số liệu giả định
| Chỉ số | Hiện trạng | Sau cải tổ (dự kiến) | Chênh lệch |
|---|---|---|---|
| Quãng đường/bộ (m) | 420 | 300 | −120 |
| Thời gian di chuyển và chờ (phút/bộ) | 26 | 18 | −8 |
| Số bộ/tháng | 600 | 600 | 0 |
| Tổng quãng đường/tháng (km) | 252 | 180 | −72 |
| Tổng giờ di chuyển và chờ/tháng | 260 | 180 | −80 |
Tự kiểm tra: 420 × 600 = 252.000 m = 252 km; 300 × 600 = 180.000 m = 180 km; chênh 252 − 180 = 72 km. Thời gian: 26 × 600 = 15.600 phút = 260 giờ; 18 × 600 = 10.800 phút = 180 giờ; chênh 260 − 180 = 80 giờ mỗi tháng. Nếu chi phí giờ công là 60.000 đồng, tiết kiệm = 80 × 60.000 = 4.800.000 đồng/tháng, tức 57,6 triệu đồng/năm nếu giữ nguyên nhịp sản xuất. Với giá thuê xưởng giả định 90.000 đồng/m²/tháng, thuê thêm 300 m² tốn 27,0 triệu đồng/tháng — gấp hơn 5 lần khoản tiết kiệm từ giờ công. Con số 57,6 triệu đồng/năm chỉ là phần giờ công trực tiếp, chưa tính năng suất tăng thêm nhờ giảm chờ, và đủ để cho thấy nên đo trước khi ký hợp đồng thuê thêm diện tích.
EcoCons hỗ trợ ở đâu?
| Yêu cầu | Năng lực | Mức đáp ứng |
|---|---|---|
| Mã trạm, công đoạn và lệnh sản xuất | Sản xuất, trạm làm việc, định mức công đoạn | Tiêu chuẩn |
| Ghi nhận thời gian và sản lượng theo trạm | Phiếu công việc, chấm công sản xuất | Tiêu chuẩn + cấu hình |
| Tồn dở dang và vật tư chờ giữa trạm | Quản lý kho, vị trí kho, chuyển kho nội bộ | Tiêu chuẩn + cấu hình |
| Bảng phân tích năng suất và điểm tắc | Phân tích sản xuất, mã phân tích, cảnh báo | Mở rộng (AI-X) |
| Mô phỏng phương án bố trí mặt bằng | Mô hình hóa luồng, dữ liệu quãng đường | Đề xuất thiết kế |
AI / Automation hỗ trợ ở đâu?
Khi dữ liệu trạm và luồng vật tư đã được ghi nhận, AI có thể đọc sản lượng, thời gian chờ và tồn dở dang để chỉ ra trạm tắc nghẽn, gợi ý thứ tự bố trí trạm và ước tính quãng đường của từng phương án. AI đưa ra các phương án và mức ưu tiên; kỹ thuật và quản đốc kiểm tra trên thực địa rồi quyết định. Điểm quyết định của AI nằm ở bước xếp hạng phương án theo chi phí di chuyển. AI không tự di chuyển máy, không tự quyết định thuê thêm mặt bằng và không tự thay đổi quy trình sản xuất.
KPI vận hành xưởng cần theo dõi
| KPI | Công thức | Tần suất | Chủ sở hữu | Hành động khi lệch |
|---|---|---|---|---|
| Quãng đường di chuyển vật tư | Tổng mét di chuyển ÷ số sản phẩm | Tháng | Kỹ thuật sản xuất | Rà lại vị trí trạm và lối đi tại chặng dài nhất |
| Thời gian chờ giữa trạm | Tổng giờ chờ ÷ số sản phẩm | Tuần | Quản đốc | Cân lại nhịp trạm và kích thước lô |
| Diện tích khu chứa tạm | Diện tích chứa tạm ÷ diện tích xưởng | Tháng | Quản đốc | Điều chỉnh thời điểm nhập vật tư |
| Năng suất trạm tắc nghẽn | Sản lượng trạm ÷ giờ trạm hoạt động | Tuần | Kỹ thuật sản xuất | Thêm nguồn lực hoặc chia nhỏ công đoạn |
| Tỷ lệ giờ công cho di chuyển | Giờ di chuyển ÷ tổng giờ sản xuất | Tháng | Giám đốc sản xuất | Ưu tiên cải tổ khu có tỷ lệ cao nhất |
Câu hỏi thường gặp
Dữ liệu vận hành nào cần đo đầu tiên để tối ưu mặt bằng?
Nên bắt đầu từ quãng đường di chuyển vật tư theo từng chặng và thời gian chờ giữa các trạm, vì đây là hai chỉ số chỉ ra điểm tắc rõ nhất. Sau đó bổ sung tồn dở dang giữa trạm và diện tích khu chứa tạm. Không cần đo mọi thứ ngay; chỉ cần 3–4 chỉ số đủ để nhìn ra chặng nào dài nhất và trạm nào chờ lâu nhất.
Nên thuê thêm diện tích hay cải tổ mặt bằng hiện có?
Không có câu trả lời chung, nhưng nguyên tắc là cải tổ trước khi mở rộng, vì phần lớn cảm giác chật đến từ luồng di chuyển chứ không từ thiếu mét vuông. Doanh nghiệp nên đo hiện trạng, thử 2–3 phương án bố trí và so sánh tổng quãng đường, thời gian chờ. Nếu sau khi tối ưu vẫn thiếu công suất thật thì mở rộng là quyết định có căn cứ, không còn là phản ứng.
Vì sao phải có mã trạm và mã công đoạn?
Mã trạm và mã công đoạn là điều kiện để ghi dữ liệu về đúng nơi phát sinh. Không có mã dùng chung, mỗi tổ gọi tên trạm theo cách riêng và dữ liệu năng suất không ghép được giữa các kỳ. Khi đã có mã, doanh nghiệp mới so sánh được trạm nào tắc, công đoạn nào tốn thời gian nhất, và đo được kết quả sau cải tổ trên cùng một hệ chỉ số.
Làm sao biết một phương án bố trí tốt hơn phương án khác?
Cách đơn giản và đáng tin là tính tổng quãng đường di chuyển vật tư và tổng thời gian chờ của từng phương án trên cùng khối lượng sản xuất, rồi chọn phương án giảm nhiều nhất. Doanh nghiệp có thể ước tính bằng khoảng cách trên sơ đồ nhân với số chuyến. Không cần phần mềm mô phỏng phức tạp ở giai đoạn đầu; điều quan trọng là các phương án được so trên cùng thước đo thay vì tranh luận bằng cảm giác.
Cải tổ mặt bằng có làm gián đoạn sản xuất không?
Có thể hạn chế nếu làm theo từng khu và lên kế hoạch theo nhịp đơn hàng. Nên chọn thời điểm ít đơn gấp, di chuyển một khu rồi ổn định trước khi sang khu kế tiếp, và giữ các trạm then chốt hoạt động. Điều cần tránh là dừng toàn xưởng để làm một lần. Kế hoạch cải tổ theo giai đoạn vừa giảm rủi ro vừa cho phép đo kết quả từng phần.
Bao lâu nên đo lại luồng vật tư?
Nên đo lại sau khi cải tổ hoàn tất để xác nhận kết quả, rồi định kỳ theo tháng hoặc theo quý. Tần suất tùy mức độ thay đổi sản phẩm và khối lượng đơn hàng. Nếu có nhiều chủng loại mới, luồng vật tư dễ trôi trở lại trạng thái cũ nên cần đo thường hơn. Tầng suất cụ thể do doanh nghiệp tự đặt, miễn là số liệu đến trước khi mặt bằng xuống cấp trở lại.
Checklist: doanh nghiệp của bạn có vấn đề này không?
Đọc kết quả: 0–2 ô = mặt bằng đang được quản trị bằng dữ liệu; 3–5 ô = cần đo luồng vật tư trước khi cải tổ; 6–8 ô = nên tối ưu mặt bằng hiện có trước khi thuê thêm diện tích.
Kết luận
Tối ưu mặt bằng xưởng không bắt đầu từ bản vẽ mà từ dữ liệu: vật tư đi bao nhiêu mét, chờ bao lâu, trạm nào tắc. Khi luồng di chuyển được đo và các trạm được đặt lại theo dòng công nghệ, doanh nghiệp nội thất thường giải phóng được phần lớn cảm giác chật trước khi phải trả tiền cho diện tích mới.